
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 16-10-2569 ที่มา: เว็บไซต์


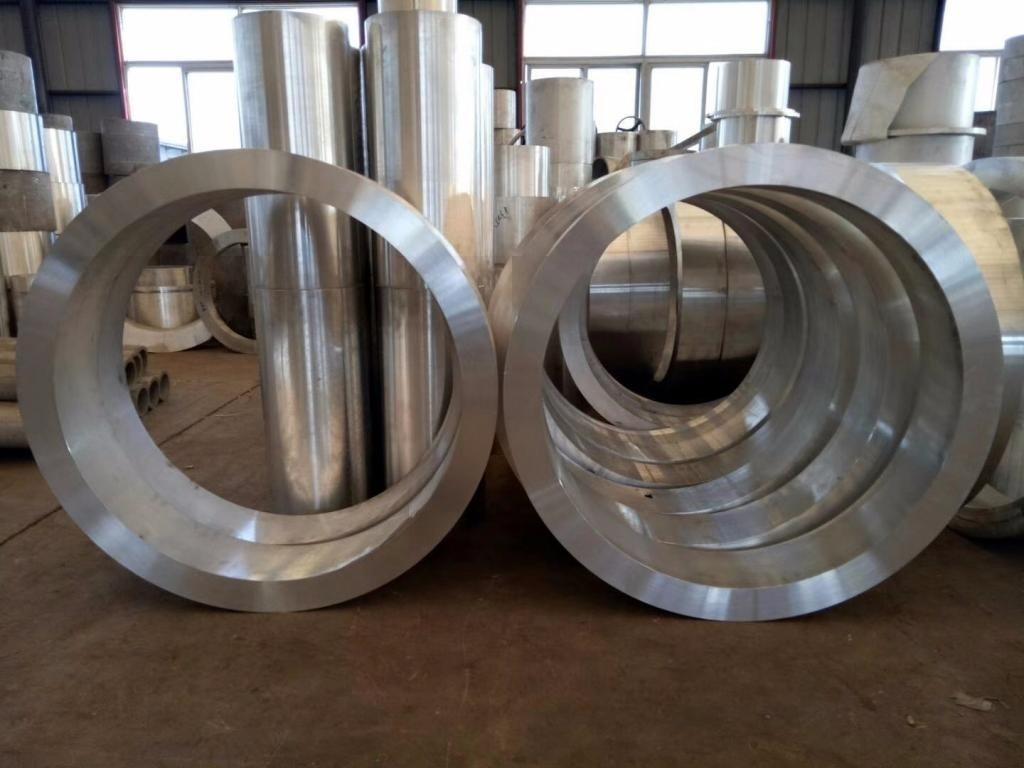
สภาพแวดล้อมที่มีความเครียดสูงต้องการส่วนประกอบที่มีความทนทานสูง การบินและอวกาศ การป้องกันประเทศ และเครื่องจักรกลหนักอาศัยชิ้นส่วนโครงสร้างที่ดูดซับแรงในทิศทางที่มีขนาดมหึมา เมื่อความล้มเหลวจากภัยพิบัติไม่ใช่ทางเลือก วิศวกรจึงหันมาใช้โซลูชันโลหะรีดและหลอม วิธีการผลิตแบบเดิมๆ มักขาดการใช้งานที่โหดร้ายเหล่านี้ การหล่อทำให้เกิดความเสี่ยงต่อความพรุนอย่างรุนแรงและช่องว่างภายในที่ซ่อนอยู่ การตัดเฉือนโดยตรงจากแผ่นแข็งจะทำให้โครงสร้างของเกรนหยุดชะงัก ซึ่งช่วยลดอายุการใช้งานความล้าโดยรวมของชิ้นส่วนได้อย่างมาก คุณต้องมีโซลูชันที่ได้รับการออกแบบทางวิศวกรรมขั้นสูงเพื่อรองรับภาระทางกลที่รุนแรงเหล่านี้ มีความน่าเชื่อถือ แหวนตีขึ้นรูปอลูมิเนียม ให้คำตอบที่ดีที่สุดสำหรับความสมบูรณ์ของโครงสร้าง การผลิตนั้นต้องมีการควบคุมอย่างแม่นยำบนเสาหลักสามประการเพื่อรับประกันประสิทธิภาพของภาคสนาม ขั้นแรก ผู้ผลิตจะต้องปรับการไหลของเมล็ดพืชให้เหมาะสมเพื่อให้ตรงกับเส้นทางการรับน้ำหนักที่ต้องการอย่างถูกต้อง ประการที่สอง ต้องใช้ระเบียบวิธีการรักษาความร้อนที่แน่นอน ซึ่งจะช่วยรักษาสมดุลระหว่างความต้านทานแรงดึงและความต้านทานการกัดกร่อนที่จำเป็น สุดท้ายนี้ การตรวจสอบแบบไม่ทำลายอย่างเข้มงวดจะตรวจสอบความถูกต้องสมบูรณ์ภายในอย่างลึกซึ้ง การทำงานร่วมกันทางวิศวกรรมนี้ทำให้มั่นใจได้ว่าทุกชิ้นจะตรงตามมาตรฐานความปลอดภัยที่แน่วแน่
เมื่อออกแบบส่วนประกอบที่มีความสำคัญต่อภารกิจ วิศวกรจะต้องกำจัดจุดอ่อนที่อาจเกิดขึ้นอย่างเป็นระบบ โปรไฟล์ปลอมแปลงจะจัดการกับโหมดความล้มเหลวหลักที่มีอยู่ในเทคนิคการผลิตอื่นๆ โดยตรง แหวนเชื่อมมักจะประสบปัญหาความล้มเหลวของตะเข็บอย่างรุนแรง บริเวณที่ได้รับความร้อนใกล้กับรอยเชื่อมจะทำให้เกิดความเครียดตามธรรมชาติที่หลีกเลี่ยงไม่ได้ เพลตที่กลึงแล้วจะทำให้เกรนขวางสั้นสัมผัสกับความเค้นพื้นผิวที่หนัก การสัมผัสนี้มักทำให้เกิดการแตกร้าวก่อนเวลาอันควรภายใต้การโหลดแบบวัฏจักร การตีขึ้นรูปช่วยขจัดความเสี่ยงร้ายแรงเหล่านี้ได้อย่างสมบูรณ์ มันสร้างโครงสร้างเกรนภายในที่ต่อเนื่องและไม่ขาดตอนตลอดเส้นผ่านศูนย์กลางของชิ้นส่วนทั้งหมด
การลดน้ำหนักยังคงเป็นเป้าหมายสำคัญในภาคการบินและอวกาศและการป้องกันประเทศ การระบุ แหวนตีโลหะผสมอลูมิเนียม ตรงตามเป้าหมายน้ำหนักบรรทุกที่เข้มงวดเหล่านี้อย่างสมบูรณ์แบบ โลหะผสมเช่น 6061, 7075 และ 2219 มีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยม พวกเขารักษาความสามารถในการรับน้ำหนักได้มากในขณะที่กำจัดมวลที่ไม่จำเป็นออกไป การใช้งานเครื่องจักรกลหนักยังได้รับประโยชน์อย่างมากจากความเฉื่อยในการหมุนที่ลดลง
เราแบ่งการผลิตออกเป็นสองวิธีการผลิตหลัก ประการแรก การตีแหวนรีดแบบไม่มีรอยต่อมีความต้องการเส้นผ่านศูนย์กลางขนาดใหญ่ โรงรีดจะขยายวัสดุที่ให้ความร้อนในแนวรัศมี การกระทำนี้จะสร้างห่วงที่กลมและต่อเนื่องอย่างสมบูรณ์แบบ ซึ่งเหมาะอย่างยิ่งสำหรับปลอกกังหันหรือแหวนแบริ่ง ประการที่สอง การตีขึ้นรูปแบบปิดรองรับการใช้งานที่ต้องการหน้าตัดที่ซับซ้อนสูง เครื่องอัดไฮดรอลิกอันทรงพลังบังคับให้โลหะเข้าไปในโพรงแม่พิมพ์ที่ซับซ้อน วิธีการเฉพาะนี้ช่วยลดข้อกำหนดในการตัดเฉือนขั้นปลายได้อย่างมาก
กระบวนการเปลี่ยนรูปทางกายภาพจะเปลี่ยนคุณสมบัติของโลหะโดยพื้นฐาน การตีขึ้นรูปจะควบคุมแท่งอะลูมิเนียมที่ได้รับความร้อนด้วยกลไก โดยจะปรับทิศทางการไหลของเกรนตามเส้นทางการรับน้ำหนักที่ต้องการอย่างเคร่งครัด การจัดตำแหน่งเฉพาะนี้ช่วยเพิ่มความต้านทานของชิ้นส่วนต่อความเค้นตามแนวแกนและแนวรัศมีได้อย่างมาก นึกถึงลายไม้ในไม้เบสบอล ไม้จะแข็งแกร่งที่สุดเสมอเมื่อมีแรงภายนอกวิ่งขนานกับลายไม้ภายใน ใช้หลักการทางโลหะวิทยาเดียวกันทุกประการที่นี่
เราต้องลดการเกิดแอนไอโซโทรปีอย่างแข็งขันเพื่อให้มั่นใจถึงประสิทธิภาพที่สม่ำเสมอ Anisotropy หมายถึงคุณสมบัติของวัสดุที่เปลี่ยนแปลงไปขึ้นอยู่กับทิศทางการวัดเฉพาะ การออกแบบแม่พิมพ์ที่เหมาะสมจะควบคุมการไหลของโลหะร้อนได้อย่างแม่นยำ การสร้างรูปร่างล่วงหน้าเชิงกลยุทธ์ช่วยป้องกันการวางแนวของเกรนที่ไม่สม่ำเสมอ หากวิศวกรเพิกเฉยขั้นตอนนี้ วงแหวนสุดท้ายอาจพัฒนาจุดอ่อนเฉพาะที่ แนวทางปฏิบัติที่ดีที่สุดกำหนดโดยใช้ซอฟต์แวร์จำลองคอมพิวเตอร์ขั้นสูง วิศวกรจัดทำแผนผังการไหลของวัสดุแบบดิจิทัลก่อนตัดแม่พิมพ์เหล็กราคาแพง ข้อผิดพลาดทั่วไปคือการเร่งช่วงพรีฟอร์ม ข้อผิดพลาดนี้นำไปสู่คุณสมบัติทางกลที่ไม่สามารถคาดเดาได้ในสนามอย่างหลีกเลี่ยงไม่ได้
การตรวจสอบอย่างละเอียดรับประกันความปลอดภัยของโครงสร้าง คุณไม่สามารถเชื่อถือการจำลองทางดิจิทัลเพียงอย่างเดียวได้ ผู้ผลิตต้องทำการทดสอบแบบทำลายกับตัวอย่างชิ้นแรก ช่างเทคนิคเฉือนแหวนทดสอบทางกายภาพแล้วใช้สารกัดกรดเคมีเข้มข้น กระบวนการแกะสลักแบบมาโครนี้เผยให้เห็นการจัดแนวการไหลของเกรนจริงด้วยสายตา จากนั้นวิศวกรจะเปรียบเทียบผลลัพธ์ทางกายภาพเหล่านี้กับโมเดล CAD เริ่มต้น การเบี่ยงเบนใดๆ จำเป็นต้องปรับเครื่องมือทันที
การประมวลผลด้วยความร้อนจะกำหนดคุณสมบัติทางกลขั้นสุดท้ายในที่สุด วงจรความร้อนที่สมบูรณ์สำหรับ แหวนตีโลหะผสมอลูมิเนียม เกี่ยวข้องกับสามขั้นตอนที่แตกต่างกัน ขั้นแรก การให้ความร้อนด้วยสารละลายจะทำให้โลหะมีอุณหภูมิสูงตามที่กำหนด ขั้นตอนนี้จะละลายองค์ประกอบอัลลอยด์ที่จำเป็นให้เป็นสารละลายของแข็งที่สม่ำเสมอ ประการที่สอง การดับของเหลวอย่างรวดเร็วจะล็อคองค์ประกอบที่ละลายเหล่านี้ให้เข้าที่ ในที่สุด การชราภาพเทียมจะควบคุมการตกตะกอนของอนุภาคด้วยกล้องจุลทรรศน์อย่างระมัดระวัง ขั้นตอนสุดท้ายนี้เรียกว่าการแข็งตัวของฝน ช่วยเพิ่มความแข็งแกร่งของผลผลิตโดยรวมอย่างหนาแน่น
วิศวกรจะต้องประเมินการแลกเปลี่ยนอุณหภูมิอย่างต่อเนื่องโดยพิจารณาจากสภาพแวดล้อมการทำงาน การใช้งานที่แตกต่างกันต้องการลำดับความสำคัญด้านโลหะวิทยาที่แตกต่างกัน
ข้อมูลจำเพาะการเทมเปอร์อะลูมิเนียมทั่วไป
| การกำหนดเทมเปอร์ | ประโยชน์ทางวิศวกรรมเบื้องต้น ข้อดี | การใช้งานในอุตสาหกรรมทั่วไป | ข้อเสียของประสิทธิภาพ |
|---|---|---|---|
| T6 | ความต้านทานแรงดึงสูงสุดและความแข็งแรงของผลผลิตสูงสุด | ส่วนประกอบโครงสร้างทั่วไปและสภาพแวดล้อมที่ไม่กัดกร่อน | ความต้านทานโดยรวมต่อการแตกร้าวจากการกัดกร่อนจากความเค้น (SCC) ลดลง |
| T73 / T74 | ความต้านทานการแตกร้าวจากการกัดกร่อนจากความเครียด (SCC) ที่เหนือกว่า | ผนังกั้นการบินและอวกาศและสภาพแวดล้อมทางทะเลที่รุนแรง (ซีรี่ส์ 7xxx) | ความต้านทานแรงดึงสูงสุดลดลงเล็กน้อย (ประมาณ 10-15%) |
การจัดการความเค้นตกค้างภายในเป็นขั้นตอนหลังการดับที่สำคัญ อุณหภูมิที่ลดลงอย่างมากในระหว่างการดับน้ำอย่างรวดเร็วจะดักจับความเครียดภายในที่รุนแรง หากปล่อยทิ้งไว้โดยไม่ผ่านการบำบัด โลหะจะบิดเบี้ยวอย่างรุนแรงระหว่างการตัดเฉือน CNC ขั้นสุดท้าย การบรรเทาความเครียดทางกลไกเป็นวิธีแก้ปัญหาที่มีประสิทธิภาพสูง การใช้เทคนิคการบีบอัดด้วยความเย็นแบบพิเศษจะทำให้วงแหวนเสียรูปเล็กน้อยอย่างถาวร การกระทำนี้ช่วยต่อต้านความตึงเครียดภายในร่างกาย การได้อุณหภูมิ TX52 ช่วยให้มั่นใจได้ถึงความเสถียรของมิติที่สมบูรณ์แบบบนพื้นโรงผลิตเครื่องจักร
ฮาร์ดแวร์ประสิทธิภาพสูงจำเป็นต้องมีขั้นตอนการตรวจสอบความถูกต้องที่แน่วแน่ โปรโตคอลการประกันคุณภาพที่เข้มงวดช่วยปกป้องผู้ใช้จากความล้มเหลวทางโครงสร้างที่รุนแรง มาตรฐานการทดสอบแบบไม่ทำลาย (NDT) เป็นแกนหลักของการป้องกันนี้
ความคลาดเคลื่อนของมิติและเรขาคณิตเป็นตัวกำหนดความพร้อมในการตัดเฉือนอย่างมาก โปรไฟล์ปลอมแปลงมักไม่ค่อยมีการจัดส่งตามรูปร่างสุทธิที่แน่นอน พวกเขาต้องการค่าเผื่อการตัดเฉือนที่คำนวณไว้เสมอ วิศวกรจะต้องคาดการณ์การหดตัวของความร้อนที่ซับซ้อนได้อย่างแม่นยำ นอกจากนี้ยังกำหนดพิกัดความเผื่อที่ไม่กลมที่ยอมรับได้อย่างเคร่งครัดก่อนส่งมอบขั้นสุดท้าย ข้อผิดพลาดทั่วไปเกี่ยวข้องกับการประเมินวัสดุทำความสะอาดที่จำเป็นต่ำไป สิ่งนี้จะทำลายชิ้นส่วนทั้งหมดในระหว่างการกลึงครั้งแรก
การปฏิบัติตามกฎระเบียบและการตรวจสอบย้อนกลับยังคงไม่สามารถต่อรองได้อย่างเคร่งครัด ภาคการบินและอวกาศและการป้องกันประเทศต้องการเส้นทางกระดาษกันกระสุนที่สมบูรณ์ คุณต้องตรวจสอบใบรับรอง AS9100 ของซัพพลายเออร์เพื่อการจัดการคุณภาพที่มีประสิทธิภาพ โรงงานผลิตจำเป็นต้องได้รับการรับรอง NADCAP สำหรับกระบวนการอบชุบด้วยความร้อนและ NDT ทั้งหมด นอกจากนี้ รายงานการทดสอบวัสดุ (MTR) ที่ครอบคลุมจะต้องติดตามองค์ประกอบทางเคมีที่แน่นอน เอกสารนี้จะเชื่อมโยงส่วนประกอบที่เสร็จแล้วกลับไปยังบิลเล็ตดิบดั้งเดิม
การเลือกคู่ค้าด้านการผลิตที่เหมาะสมจะช่วยลดความเสี่ยงในเชิงลึกของโครงการได้อย่างจริงจัง ผู้ซื้อด้านเทคนิคจะต้องประเมินความสามารถของซัพพลายเออร์นอกเหนือจากโบรชัวร์การตลาดระดับพื้นผิว การประเมินโครงสร้างพื้นฐานทางกายภาพทำให้มั่นใจในความน่าเชื่อถือในการผลิต
ใช้รายการตรวจสอบความสามารถนี้เมื่อประเมินผู้จำหน่ายที่มีศักยภาพ:
ความเป็นจริงด้านต้นทุนและปริมาณมักเป็นตัวกำหนดกลยุทธ์ห่วงโซ่อุปทานที่สำคัญ ผู้ซื้อด้านเทคนิคควรจัดการกับปริมาณการสั่งซื้อขั้นต่ำ (MOQ) อย่างโปร่งใสตั้งแต่เนิ่นๆ ในการเจรจาเบื้องต้น คุณต้องตัดจำหน่ายเครื่องมือเริ่มต้นและต้นทุนการตั้งค่าอย่างเหมาะสมโดยเทียบกับราคาต่อหน่วยระยะยาว โดยทั่วไปเพลตที่กลึงจะมีต้นทุนการติดตั้งต่ำมาก แต่มีการสูญเสียวัตถุดิบสูงมาก การตีขึ้นรูปจะพลิกสมการนี้โดยสิ้นเชิง ต้องใช้เงินลงทุนล่วงหน้าสูงกว่า แต่ให้ผลเศรษฐศาสตร์ระยะยาวที่มีประสิทธิภาพสูง
ช่องโหว่ด้านเวลาในการผลิตอาจทำให้กำหนดการผลิตที่สำคัญต้องหยุดชะงักได้อย่างง่ายดาย การจัดหาบิลเล็ตดิบที่ซับซ้อนมักทำให้เกิดความล่าช้าอย่างรุนแรงซึ่งไม่สามารถคาดเดาได้ กระบวนการอบชุบด้วยความร้อนจากภายนอกมักก่อให้เกิดปัญหาคอขวดด้านลอจิสติกส์อย่างมาก ประเมินการบูรณาการในแนวตั้งของห่วงโซ่อุปทานของผู้ขายอย่างรอบคอบเสมอ ซัพพลายเออร์แบบครบวงจรจะควบคุมกระบวนการผลิตทั้งหมดอย่างเคร่งครัดภายใต้หลังคาเดียวกัน การตั้งค่านี้ช่วยลดความเสี่ยงด้านกำหนดการได้อย่างมากและขจัดความล่าช้าในการขนส่งระหว่างผู้รับเหมาช่วงบุคคลที่สาม
วงแหวนที่ผลิตขึ้นอย่างประสบความสำเร็จคือโซลูชันที่ได้รับการออกแบบทางวิศวกรรมขั้นสูงซึ่งออกแบบมาเพื่อสภาพแวดล้อมที่สำคัญโดยเฉพาะ ความสำเร็จในระยะยาวขึ้นอยู่กับการทำงานร่วมกันที่สมบูรณ์แบบของผู้เชี่ยวชาญด้านโลหะวิทยา การประมวลผลความร้อนที่แม่นยำ และการตรวจสอบ NDT ที่เข้มงวด การตัดมุมบนเสาหลักทั้งสามนี้เสี่ยงต่อความล้มเหลวของสนามอย่างรุนแรง
ทีมจัดซื้อและวิศวกรควรมีส่วนร่วมกับซัพพลายเออร์ที่เชี่ยวชาญตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ ขอความคิดเห็นเกี่ยวกับการออกแบบโดยละเอียดสำหรับความสามารถในการผลิต (DFM) ก่อนที่จะล็อกโมเดล CAD ของคุณ ใช้ประโยชน์จากความเชี่ยวชาญด้านโลหะวิทยาอย่างลึกซึ้งในการเลือกโลหะผสมที่เหมาะสมและการเลือกอุณหภูมิเฉพาะ ด้วยการทำงานร่วมกันในเชิงรุก คุณจะปรับประสิทธิภาพของโครงสร้างให้เหมาะสมและปรับปรุงการผลิตโดยรวม ติดต่อผู้เชี่ยวชาญด้านการตีขึ้นรูปที่ได้รับการรับรองวันนี้เพื่อขอรับการตรวจสอบทางเทคนิคที่ครอบคลุมหรือใบเสนอราคาโดยละเอียดสำหรับการใช้งานที่มีความเครียดสูงครั้งต่อไปของคุณ
ตอบ: วงแหวนรีดไร้รอยต่อเกิดจากการรีดพรีฟอร์มที่ถูกเจาะอย่างต่อเนื่องในแนวรัศมี กระบวนการเฉพาะนี้เหมาะอย่างยิ่งสำหรับห่วงที่เรียบง่ายและมีเส้นผ่านศูนย์กลางขนาดใหญ่ การตีขึ้นรูปแบบปิดจะทำให้อะลูมิเนียมที่ได้รับความร้อนเข้าไปในโพรงที่มีรูปร่างพิเศษโดยใช้แรงดันอันมหาศาล วิธีการเฉพาะนี้เหมาะสำหรับวงแหวนที่ต้องการหน้าตัดที่ซับซ้อนและมีรูปร่างใกล้เคียงตาข่าย
ตอบ: วิศวกรมักระบุหมายเลข 6061 ไว้เพื่อให้มีความสามารถในการเชื่อมที่ดีเยี่ยมและมีความต้านทานการกัดกร่อนสูง โลหะผสม 7075 ได้รับการคัดเลือกอย่างจริงจังในเรื่องความต้านทานแรงดึงสูงสุดในการใช้งานที่มีความต้องการสูง สำหรับส่วนประกอบการบินและอวกาศและสภาพแวดล้อมการทำงานที่อุณหภูมิสูง โลหะผสมปี 2014 และ 2219 ให้ประสิทธิภาพและความเสถียรโดยรวมที่โดดเด่น
ตอบ: การดับที่ไม่เหมาะสมจะดักจับความเค้นจากความร้อนที่ตกค้างอย่างรุนแรงภายในโลหะ เมื่อเครื่องจักรซีเอ็นซีเอาวัสดุออก ความเค้นภายในที่ซ่อนอยู่เหล่านี้จะปล่อยออกมาอย่างกะทันหัน ส่งผลให้แหวนบิดเบี้ยวอย่างรุนแรง การระบุอุณหภูมิที่คลายความเครียด เช่น TX52 (การบีบอัดแบบเย็น) จะทำให้แรงภายในเหล่านี้เป็นกลางทางกลไก เพื่อให้มั่นใจถึงความเสถียรของมิติที่สมบูรณ์แบบ
ตอบ: ต้องการรายงาน First Article Inspection (FAI) ที่ครอบคลุมเสมอเพื่อตรวจสอบความถูกต้องของมิติที่เข้มงวด คุณต้องรวบรวมรายงานการตรวจสอบ NDT ที่ได้รับการรับรองจาก NADCAP ด้วย (อัลตราโซนิกและการแทรกซึม) สุดท้ายนี้ จำเป็นต้องมีใบรับรองการทดสอบโรงงาน (MTR) อย่างเป็นทางการเพื่อรับประกันองค์ประกอบทางเคมีและคุณสมบัติทางกลที่แน่นอนจากบิลเล็ตดิบ


