
Просмотры: 0 Автор: Редактор сайта Время публикации: 16.10.2026 Происхождение: Сайт


В условиях высоких нагрузок требуются компоненты, способные выдерживать чрезвычайную выносливость. В аэрокосмической, оборонной и тяжелой технике используются конструктивные детали, которые поглощают огромные направленные силы. Когда катастрофический отказ просто невозможен, инженеры обращаются к решениям из прокатного и кованого металла. Традиционные методы производства часто не справляются с этими жестокими задачами. Литье создает серьезный риск пористости и скрытых внутренних пустот. Обработка непосредственно цельных пластин оставляет прерывистую структуру зерен. Это резко снижает общий усталостный ресурс детали. Вам необходимо высокотехнологичное решение, способное справиться с такими интенсивными механическими нагрузками. Надежный Алюминиевое кованое кольцо обеспечивает наилучшее решение проблемы структурной целостности. Его производство требует точного контроля над тремя основными столпами, чтобы гарантировать производительность на местах. Во-первых, производители должны оптимизировать поток зерна, чтобы точно соответствовать предполагаемому пути загрузки. Во-вторых, они должны применять точные протоколы термообработки. Это обеспечивает баланс между прочностью на разрыв и необходимой коррозионной стойкостью. Наконец, строгий неразрушающий контроль подтверждает глубокую внутреннюю целостность. Такая продуманная синергия гарантирует, что каждая деталь соответствует бескомпромиссным стандартам безопасности.
При проектировании критически важных компонентов инженеры должны систематически устранять потенциальные слабые места. Кованый профиль напрямую устраняет основные виды отказов, присущие другим технологиям производства. Сварные кольца часто страдают от катастрофических разрушений швов. Зона термического влияния рядом со сварным швом создает естественный и неизбежный источник напряжения. Обработанные пластины подвергают короткие поперечные зерна тяжелым поверхностным напряжениям. Это воздействие часто приводит к преждевременному растрескиванию при циклических нагрузках. Ковка полностью исключает эти серьезные риски. Он создает непрерывную, непрерывную внутреннюю зеренную структуру по всему диаметру детали.
Снижение веса остается важнейшей задачей в аэрокосмической и оборонной отраслях. Указание Кованое кольцо из алюминиевого сплава идеально соответствует этим строгим требованиям по полезной нагрузке. Такие сплавы, как 6061, 7075 и 2219, обладают исключительным соотношением прочности и веса. Они сохраняют огромную несущую способность, активно избавляясь от ненужной массы. Применение в тяжелом машиностроении также значительно выигрывает от снижения инерции вращения.
Мы разделяем производство на два основных метода производства. Во-первых, бесшовная поковка катаных колец доминирует в требованиях к изделиям большого диаметра. Прокатный стан расширяет нагретый материал в радиальном направлении. В результате этого действия образуется идеально круглый непрерывный обруч, идеально подходящий для корпусов турбин или колец подшипников. Во-вторых, ковка в штампах применяется в тех случаях, когда требуется очень сложное поперечное сечение. Мощные гидравлические прессы загоняют металл в сложные полости матрицы. Этот конкретный метод значительно снижает требования к последующей механической обработке.
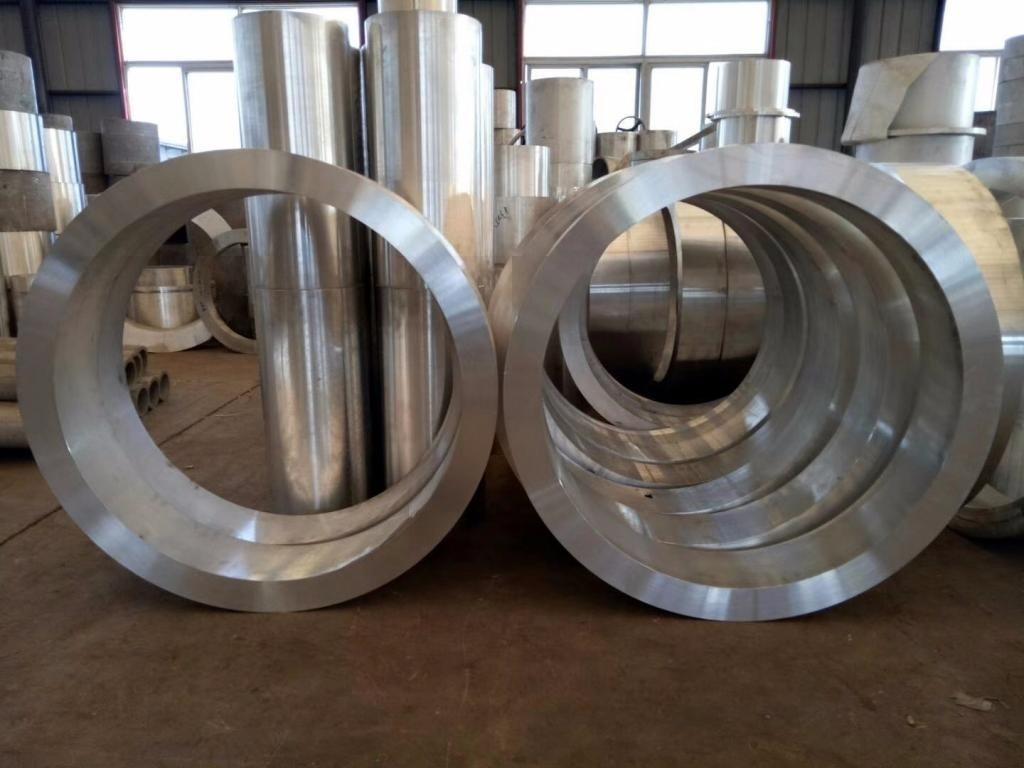
Процесс физической деформации коренным образом меняет свойства металла. Ковка механически манипулирует нагретой алюминиевой заготовкой. Он строго ориентирует поток зерна по намеченному пути загрузки. Такое особое выравнивание значительно повышает устойчивость детали к осевым и радиальным напряжениям. Представьте себе текстуру древесины в бейсбольной бите. Древесина всегда прочнее, когда внешние силы действуют параллельно ее внутреннему волокну. Здесь применяется тот же металлургический принцип.
Мы должны активно смягчать анизотропию, чтобы обеспечить единообразную производительность. Анизотропия означает изменение свойств материала в зависимости от конкретного направления измерения. Правильная конструкция штампа точно контролирует течение горячего металла. Стратегическое формирование преформы предотвращает неравномерную ориентацию волокон. Если инженеры проигнорируют этот шаг, на последнем кольце могут появиться локальные слабые места. Лучшие практики диктуют использование передового программного обеспечения для компьютерного моделирования. Инженеры составляют цифровую карту потока материала, прежде чем резать дорогие стальные штампы. Распространенной ошибкой является спешка на предварительном этапе. Эта ошибка неизбежно приводит к непредсказуемым механическим свойствам в полевых условиях.
Тщательная проверка гарантирует структурную безопасность. Вы не можете просто доверять только цифровому моделированию. Производители должны проводить разрушающие испытания образцов первой продукции. Техники физически разрезают тестовое кольцо и наносят сильные химические травители. Этот процесс макротравления визуально показывает фактическое выравнивание потока зерен. Затем инженеры сравнивают эти физические результаты со своими первоначальными моделями САПР. Любое отклонение требует немедленной настройки инструмента.
Термическая обработка в конечном итоге определяет окончательные механические свойства. Полный тепловой цикл для Ковка кольца из алюминиевого сплава включает три отдельных этапа. Во-первых, термообработка на раствор доводит металл до определенной высокой температуры. На этом этапе важные легирующие элементы растворяются в однородный твердый раствор. Во-вторых, быстрое охлаждение жидкостью агрессивно удерживает растворенные элементы на месте. Наконец, искусственное старение тщательно контролирует осаждение микроскопических частиц. Эта заключительная фаза, известная как дисперсионное твердение, значительно повышает общий предел текучести.
Инженеры должны постоянно оценивать компромиссы в зависимости от условий эксплуатации. Различные области применения требуют разных металлургических приоритетов.
Общие характеристики закалки алюминия
| Обозначение закалки | Основные инженерные преимущества | Типичное применение в промышленности | Компромисс в отношении производительности |
|---|---|---|---|
| Т6 | Максимальная предельная прочность на разрыв и максимальный предел текучести. | Общие конструктивные элементы и неагрессивная среда. | Более низкая общая стойкость к коррозионному растрескиванию под напряжением (SCC). |
| Т73/Т74 | Превосходная стойкость к коррозионному растрескиванию под напряжением (SCC). | Аэрокосмические переборки и суровые морские условия (серия 7xxx). | Небольшое снижение пиковой прочности на разрыв (примерно 10-15%). |
Управление внутренним остаточным напряжением является важным шагом после закалки. Резкое падение температуры во время быстрой закалки водой приводит к возникновению серьезных внутренних напряжений. Если не лечить, металл будет агрессивно деформироваться во время окончательной обработки на станке с ЧПУ. Механическое снятие напряжения обеспечивает высокоэффективное решение. Использование специальной техники холодного сжатия приводит к незначительной деформации кольца. Это действие физически нейтрализует внутреннее напряжение. Достижение состояния TX52 обеспечивает идеальную стабильность размеров в механическом цехе.
Высокопроизводительное оборудование требует бескомпромиссных процедур проверки. Строгие протоколы обеспечения качества защищают конечных пользователей от катастрофических структурных сбоев. Стандарты неразрушающего контроля (NDT) составляют абсолютную основу этой защиты.
Размерные и геометрические допуски во многом определяют готовность к обработке. Кованые профили редко поставляются точной формы. Они всегда требуют расчетных припусков на обработку. Инженеры должны точно предсказать сложное тепловое сжатие. Они также строго определяют допустимые допуски на овальность перед окончательной поставкой. Распространенные ошибки связаны с недооценкой необходимого очищающего материала. Это полностью разрушает деталь во время первого прохода токарного станка.
Соответствие требованиям и отслеживаемость остаются строго непреложными. Аэрокосмическая и оборонная отрасли требуют абсолютных, пуленепробиваемых бумажных следов. Вы должны проверить сертификацию AS9100 поставщика для надежного управления качеством. Производственным предприятиям требуется действующая аккредитация NADCAP для всех процессов термообработки и неразрушающего контроля. Более того, подробные отчеты об испытаниях материалов (MTR) должны отслеживать точный химический состав. Эта документация связывает готовый компонент с исходной необработанной заготовкой.
Выбор правильного производственного партнера активно снижает серьезные риски проекта. Технические закупщики должны оценивать возможности поставщиков далеко за пределами поверхностных маркетинговых брошюр. Оценка физической инфраструктуры обеспечивает надежность производства.
Используйте этот контрольный список возможностей при оценке потенциального поставщика:
Реалии затрат и объемов часто диктуют базовую стратегию цепочки поставок. Технические покупатели должны открыто указать минимальные объемы заказа (MOQ) на ранних этапах первоначальных переговоров. Вы должны правильно амортизировать первоначальные затраты на инструменты и настройку в сравнении с долгосрочными ценами за единицу продукции. Обработанные пластины обычно имеют очень низкие затраты на установку, но чрезвычайно высокие отходы сырья. Ковка полностью переворачивает это уравнение. Это требует более высоких первоначальных инвестиций, но дает высокоэффективную долгосрочную экономику.
Уязвимости времени выполнения могут легко сорвать важные производственные графики. Сложный поиск необработанных заготовок часто приводит к серьезным непредсказуемым задержкам. Передача процессов термообработки на аутсорсинг часто приводит к серьезным узким местам в логистике. Всегда тщательно оценивайте вертикальную интеграцию цепочки поставок поставщика. Полностью интегрированный поставщик контролирует весь производственный процесс строго под одной крышей. Такая установка значительно снижает риск графика и устраняет задержки в транспортировке между сторонними субподрядчиками.
Успешно изготовленное кольцо представляет собой высокотехнологичное решение, специально разработанное для критических сред. Ее долгосрочный успех полностью зависит от идеального взаимодействия профессиональных металлургов, точной термической обработки и строгой проверки неразрушающим контролем. Срезание углов любого из этих трех отдельных столпов рискует привести к катастрофическому провалу на местах.
Команды по закупкам и проектированию должны привлекать специализированных поставщиков как можно раньше на этапе проектирования. Запросите обратную связь по подробному проектированию для технологичности (DFM) задолго до того, как зафиксировать свои модели САПР. Воспользуйтесь их глубоким металлургическим опытом для выбора подходящего сплава и определенного состояния. Активно сотрудничая, вы оптимизируете структурные характеристики и оптимизируете общее производство. Обратитесь к сертифицированному специалисту по ковке сегодня, чтобы запросить комплексную техническую оценку или подробное ценовое предложение для вашего следующего применения с высокими нагрузками.
А: Бесшовное прокатанное кольцо формируется путем непрерывной радиальной прокатки прошивной заготовки. Этот конкретный процесс идеально подходит для простых пялец большого диаметра. При ковке в закрытых штампах нагретый алюминий помещается в полость специальной формы под огромным давлением. Этот особый метод предпочтителен для колец, требующих сложных поперечных сечений, близких к сетчатой форме.
О: Инженеры часто выбирают 6061 за отличную свариваемость и высокую коррозионную стойкость. Сплав 7075 активно выбирают из-за его максимальной прочности на разрыв в сложных условиях эксплуатации. Для компонентов аэрокосмической отрасли и высокотемпературных рабочих сред сплавы 2014 и 2219 обеспечивают исключительные общие характеристики и стабильность.
Ответ: Неправильная закалка приводит к возникновению серьезных остаточных термических напряжений внутри металла. Когда обработка на станке с ЧПУ удаляет материал, эти скрытые внутренние напряжения внезапно снимаются, вызывая сильную деформацию кольца. Использование закалки со снятием напряжений, такой как TX52 (холодное сжатие), механически нейтрализует эти внутренние силы, обеспечивая идеальную стабильность размеров.
Ответ: Всегда требуйте подробный отчет о первой проверке изделия (FAI) для проверки строгой точности размеров. Вы также должны собрать сертифицированные NADCAP отчеты о проверках неразрушающего контроля (ультразвуковой и проникающий). Наконец, потребуйте официальных сертификатов заводских испытаний (MTR), чтобы гарантировать точный химический состав и механические свойства необработанной заготовки.


