
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.10.2026 Herkunft: Website


Umgebungen mit hoher Beanspruchung erfordern Komponenten mit extremer Belastbarkeit. Luft- und Raumfahrt, Verteidigung und schwere Maschinen sind auf Strukturteile angewiesen, die enorme Richtungskräfte absorbieren. Wenn ein katastrophaler Ausfall einfach keine Option ist, greifen Ingenieure auf gewalzte und geschmiedete Metalllösungen zurück. Herkömmliche Herstellungsmethoden versagen bei diesen brutalen Anwendungen oft. Das Gießen birgt erhebliche Porositätsrisiken und versteckte innere Hohlräume. Die Bearbeitung direkt aus massiven Platten hinterlässt eine unterbrochene Kornstruktur. Dadurch wird die Gesamtermüdungslebensdauer des Teils drastisch reduziert. Sie benötigen eine hochentwickelte Lösung, um diese hohen mechanischen Belastungen zu bewältigen. Eine zuverlässige Der Aluminium-Schmiedering bietet die ultimative Antwort für strukturelle Integrität. Die Herstellung erfordert eine präzise Kontrolle über drei Grundpfeiler, um die Feldleistung zu gewährleisten. Zunächst müssen Hersteller den Kornfluss optimieren, um genau dem beabsichtigten Lastpfad zu entsprechen. Zweitens müssen sie genaue Wärmebehandlungsprotokolle anwenden. Dies sorgt für ein Gleichgewicht zwischen Zugfestigkeit und wesentlicher Korrosionsbeständigkeit. Schließlich bestätigt eine strenge zerstörungsfreie Prüfung die tiefe interne Integrität. Diese technische Synergie stellt sicher, dass jedes einzelne Teil kompromisslose Sicherheitsstandards erfüllt.
Beim Entwurf geschäftskritischer Komponenten müssen Ingenieure potenzielle Schwachstellen systematisch beseitigen. Ein geschmiedetes Profil behebt direkt die primären Fehlerarten, die bei anderen Fertigungstechniken auftreten. Bei geschweißten Ringen kommt es häufig zu katastrophalen Nahtfehlern. Die Wärmeeinflusszone in der Nähe der Schweißnaht erzeugt einen natürlichen, unvermeidbaren Spannungsanstieg. Bearbeitete Platten setzen kurze Querkörner starken Oberflächenspannungen aus. Diese Belastung führt bei zyklischer Belastung häufig zu vorzeitiger Rissbildung. Durch das Schmieden werden diese schwerwiegenden Risiken vollständig eliminiert. Es entsteht eine durchgehende, ununterbrochene innere Kornstruktur über den gesamten Teiledurchmesser.
Gewichtsreduzierung bleibt ein wichtiges Ziel in allen Bereichen der Luft- und Raumfahrt sowie der Verteidigung. Angabe einer Der Schmiedering aus Aluminiumlegierung erfüllt diese strengen Nutzlastziele perfekt. Legierungen wie 6061, 7075 und 2219 bieten ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht. Sie behalten ihre enorme Tragfähigkeit bei und verlieren gleichzeitig aktiv unnötige Masse. Auch schwere Maschinenanwendungen profitieren erheblich von der verringerten Rotationsträgheit.
Wir unterteilen die Produktion in zwei primäre Fertigungsmethoden. Erstens dominiert das nahtlos gewalzte Schmieden von Ringen die Anforderungen an große Durchmesser. Ein Walzwerk dehnt das erhitzte Material radial aus. Durch diesen Vorgang entsteht ein perfekt runder, durchgehender Ring, der sich ideal für Turbinengehäuse oder Lagerringe eignet. Zweitens eignet sich das Gesenkschmieden für Anwendungen, die hochkomplexe Querschnitte erfordern. Leistungsstarke hydraulische Pressen drücken das Metall in komplizierte Formhohlräume. Diese spezielle Methode reduziert die Anforderungen an die nachgelagerte Bearbeitung erheblich.
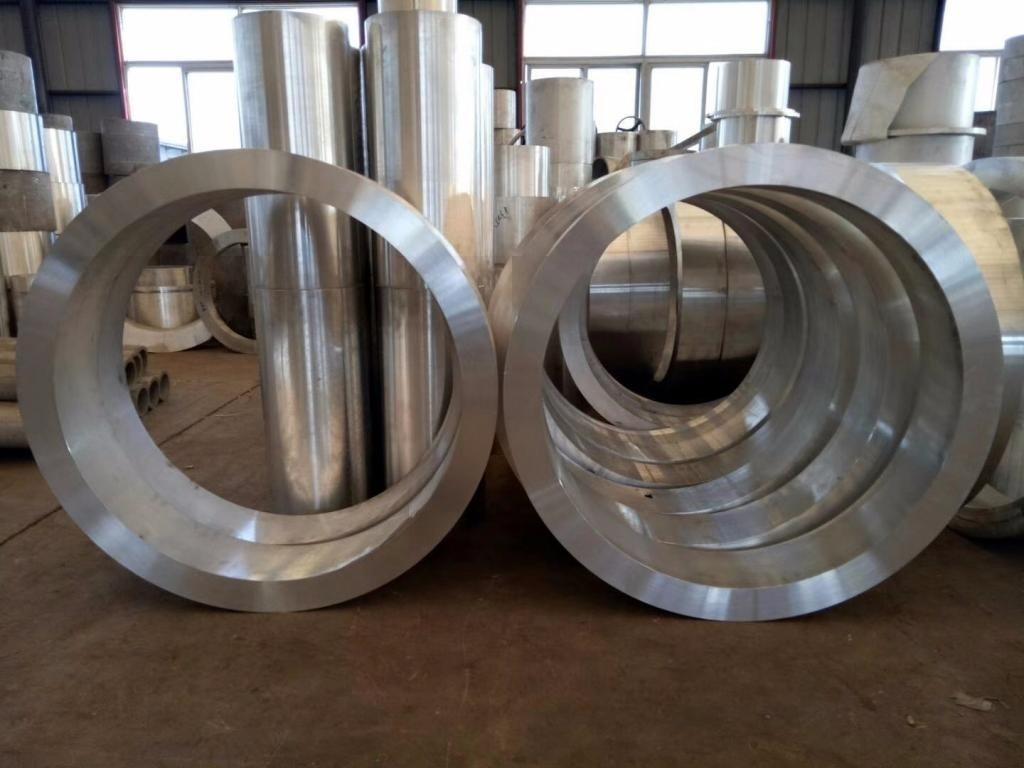
Der physikalische Verformungsprozess verändert die Metalleigenschaften grundlegend. Beim Schmieden wird der erhitzte Aluminiumbarren mechanisch manipuliert. Es richtet den Kornfluss strikt entlang des vorgesehenen Lastpfades aus. Diese spezielle Ausrichtung erhöht die Widerstandsfähigkeit des Teils gegenüber axialen und radialen Belastungen erheblich. Denken Sie an die Holzmaserung eines Baseballschlägers. Das Holz ist immer dann am stärksten, wenn äußere Kräfte parallel zu seiner inneren Maserung verlaufen. Hier gilt genau das gleiche metallurgische Prinzip.
Wir müssen die Anisotropie aktiv abschwächen, um eine gleichmäßige Leistung sicherzustellen. Anisotropie bezieht sich auf Materialeigenschaften, die sich abhängig von der spezifischen Messrichtung ändern. Durch die richtige Formkonstruktion wird genau gesteuert, wie das heiße Metall fließt. Durch die strategische Vorformung werden unregelmäßige Kornausrichtungen verhindert. Wenn die Ingenieure diesen Schritt ignorieren, kann es im letzten Ring zu lokalen Schwachstellen kommen. Best Practices erfordern den Einsatz fortschrittlicher Computersimulationssoftware. Ingenieure kartieren den Materialfluss digital, bevor sie teure Stahlformen schneiden. Ein häufiger Fehler besteht darin, die Vorformungsphase zu überstürzen. Dieser Fehler führt unweigerlich zu unvorhersehbaren mechanischen Eigenschaften im Feld.
Eine gründliche Prüfung gewährleistet die bauliche Sicherheit. Der digitalen Simulation allein kann man nicht allein vertrauen. Hersteller müssen eine zerstörende Prüfung an Erstmustern durchführen. Techniker schneiden den Testring physisch auf und tragen starke chemische Ätzmittel auf. Dieser Makroätzprozess macht die tatsächliche Kornflussausrichtung visuell sichtbar. Anschließend vergleichen die Ingenieure diese physikalischen Ergebnisse mit ihren ursprünglichen CAD-Modellen. Jede Abweichung erfordert sofortige Werkzeuganpassungen.
Die thermische Verarbeitung bestimmt letztendlich die endgültigen mechanischen Eigenschaften. Der komplette thermische Zyklus für eine Der Schmiedering aus Aluminiumlegierung umfasst drei verschiedene Phasen. Zunächst wird das Metall durch Lösungsglühen auf eine bestimmte hohe Temperatur gebracht. Dieser Schritt löst wesentliche Legierungselemente in eine einheitliche feste Lösung auf. Zweitens werden diese gelösten Elemente durch eine schnelle Flüssigkeitsabschreckung aggressiv fixiert. Schließlich kontrolliert die künstliche Alterung sorgfältig die Ausfällung mikroskopischer Partikel. Diese letzte Phase, die sogenannte Ausscheidungshärtung, steigert die Gesamtstreckgrenze massiv.
Ingenieure müssen kontinuierlich Temperaturkompromisse basierend auf den Betriebsumgebungen bewerten. Unterschiedliche Anwendungen erfordern unterschiedliche metallurgische Prioritäten.
Gängige Aluminium-Vergütungsspezifikationen.
| Vergütungsbezeichnung. | Primärer technischer Nutzen. | Typische Branchenanwendung | . Leistungskompromiss |
|---|---|---|---|
| T6 | Maximale Zugfestigkeit und Spitzenstreckgrenze. | Allgemeine Strukturkomponenten und nicht korrosive Umgebungen. | Geringere Gesamtbeständigkeit gegen Spannungsrisskorrosion (SCC). |
| T73 / T74 | Hervorragende Beständigkeit gegen Spannungsrisskorrosion (SCC). | Schottwände für die Luft- und Raumfahrt und raue Meeresumgebungen (Serie 7xxx). | Leichte Verringerung der Spitzenzugfestigkeit (ca. 10–15 %). |
Die Beherrschung der inneren Restspannung ist ein entscheidender Schritt nach dem Abschrecken. Der extreme Temperaturabfall während des schnellen Abschreckens mit Wasser führt zu starken inneren Spannungen. Wenn es unbehandelt bleibt, verzieht sich das Metall während der abschließenden CNC-Bearbeitung stark. Eine hochwirksame Lösung bietet die mechanische Entspannung. Durch eine spezielle Kaltkompressionstechnik wird der Ring dauerhaft leicht verformt. Diese Aktion neutralisiert physisch die innere Spannung. Die Erzielung einer TX52-Vergütung gewährleistet eine perfekte Dimensionsstabilität in der Maschinenwerkstatt.
Hochleistungshardware erfordert kompromisslose Validierungsverfahren. Strenge Qualitätssicherungsprotokolle schützen Endbenutzer vor katastrophalen strukturellen Ausfällen. Die Standards der zerstörungsfreien Prüfung (NDT) bilden das absolute Rückgrat dieser Verteidigung.
Abmessungs- und geometrische Toleranzen bestimmen maßgeblich die Bearbeitungsbereitschaft. Geschmiedete Profile werden selten in exakter Endform geliefert. Sie erfordern immer berechnete Bearbeitungszugaben. Ingenieure müssen komplexe thermische Kontraktionen genau vorhersagen. Außerdem legen sie vor der endgültigen Lieferung streng akzeptable Unrundheitstoleranzen fest. Ein häufiger Fehler besteht darin, das benötigte Reinigungsmaterial zu unterschätzen. Dadurch wird das Teil beim ersten Drehdurchgang vollständig zerstört.
Compliance und Rückverfolgbarkeit bleiben strikt nicht verhandelbar. Die Bereiche Luft- und Raumfahrt und Verteidigung erfordern absolute, kugelsichere Papierspuren. Für ein robustes Qualitätsmanagement müssen Sie die AS9100-Zertifizierung eines Lieferanten überprüfen. Produktionsanlagen benötigen eine aktive NADCAP-Akkreditierung für alle Wärmebehandlungs- und ZfP-Prozesse. Darüber hinaus müssen umfassende Materialtestberichte (MTRs) die genaue chemische Zusammensetzung nachverfolgen. Diese Dokumentation verknüpft das fertige Bauteil wieder mit dem ursprünglichen Rohblock.
Durch die Auswahl des richtigen Fertigungspartners werden tiefgreifende Projektrisiken aktiv gemindert. Technische Einkäufer müssen die Fähigkeiten der Lieferanten weit über oberflächliche Marketingbroschüren hinaus beurteilen. Die Bewertung der physischen Infrastruktur stellt die Produktionssicherheit sicher.
Verwenden Sie diese Fähigkeitscheckliste, wenn Sie einen potenziellen Anbieter bewerten:
Kosten- und Volumenrealitäten bestimmen häufig die zugrunde liegende Lieferkettenstrategie. Technische Einkäufer sollten frühzeitig in den ersten Verhandlungen transparent auf Mindestbestellmengen (MOQs) eingehen. Sie müssen die anfänglichen Werkzeug- und Einrichtungskosten ordnungsgemäß im Hinblick auf die langfristigen Stückpreise amortisieren. Bearbeitete Platten haben in der Regel sehr niedrige Rüstkosten, aber einen extrem hohen Rohmaterialabfall. Das Schmieden stellt diese Gleichung völlig um. Es erfordert höhere Vorabinvestitionen, führt aber langfristig zu hocheffizienten wirtschaftlichen Ergebnissen.
Schwachstellen in der Vorlaufzeit können wichtige Produktionspläne leicht zum Scheitern bringen. Die komplexe Beschaffung von Rohknüppeln führt häufig zu erheblichen unvorhersehbaren Verzögerungen. Ausgelagerte Wärmebehandlungsprozesse verursachen häufig erhebliche logistische Engpässe. Bewerten Sie die vertikale Integration der Lieferkette eines Anbieters immer sorgfältig. Ein vollständig integrierter Lieferant kontrolliert den gesamten Herstellungsprozess streng unter einem Dach. Dieses Setup reduziert das Terminrisiko drastisch und eliminiert Transportverzögerungen zwischen externen Subunternehmern.
Ein erfolgreich hergestellter Ring stellt eine hochentwickelte Lösung dar, die auf kritische Umgebungen zugeschnitten ist. Sein langfristiger Erfolg hängt vollständig von der perfekten Synergie aus fachmännischer Metallurgie, präziser thermischer Verarbeitung und strenger NDT-Validierung ab. Wer bei einer dieser drei Grundpfeiler Abstriche macht, riskiert aktiv einen katastrophalen Feldausfall.
Beschaffungs- und Entwicklungsteams sollten sehr früh in der Entwurfsphase spezialisierte Lieferanten einbeziehen. Fordern Sie detailliertes DFM-Feedback (Design for Manufacturability) an, lange bevor Sie Ihre CAD-Modelle festlegen. Nutzen Sie ihr umfassendes metallurgisches Fachwissen für die Auswahl der richtigen Legierung und spezifischen Härte. Durch eine proaktive Zusammenarbeit optimieren Sie die strukturelle Leistung und rationalisieren die Gesamtproduktion. Wenden Sie sich noch heute an einen zertifizierten Schmiedespezialisten, um eine umfassende technische Überprüfung oder ein detailliertes Angebot für Ihre nächste Anwendung mit hoher Belastung anzufordern.
A: Ein nahtlos gewalzter Ring entsteht durch kontinuierliches radiales Walzen eines durchbohrten Vorformlings. Dieses spezielle Verfahren ist ideal für einfache Reifen mit großem Durchmesser. Beim Gesenkschmieden wird das erhitzte Aluminium mit enormem Druck in einen speziell geformten Hohlraum gedrückt. Diese spezielle Methode wird für Ringe bevorzugt, die komplexe, endkonturnahe Querschnitte erfordern.
A: Ingenieure empfehlen häufig 6061 wegen seiner hervorragenden Schweißbarkeit und hohen Korrosionsbeständigkeit. Die Legierung 7075 wird aufgrund ihrer ultimativen Zugfestigkeit in anspruchsvollen Anwendungen aktiv ausgewählt. Für Luft- und Raumfahrtkomponenten und Betriebsumgebungen mit hohen Temperaturen bieten die Legierungen 2014 und 2219 eine außergewöhnliche Gesamtleistung und Stabilität.
A: Durch unsachgemäßes Abschrecken entstehen starke thermische Restspannungen im Metall. Wenn bei der CNC-Bearbeitung Material abgetragen wird, lösen sich diese verborgenen inneren Spannungen plötzlich, was zu einer starken Verformung des Rings führt. Durch die Angabe eines spannungsarmen Zustands wie TX52 (Kaltkompression) werden diese inneren Kräfte mechanisch neutralisiert, um eine perfekte Dimensionsstabilität zu gewährleisten.
A: Fordern Sie immer einen umfassenden FAI-Bericht (First Article Inspection) an, um die strikte Maßhaltigkeit zu überprüfen. Sie müssen außerdem NADCAP-zertifizierte NDT-Inspektionsberichte (Ultraschall und Eindringmittel) sammeln. Schließlich sind offizielle Mühlentestzertifikate (MTRs) erforderlich, um die genaue chemische Zusammensetzung und die mechanischen Eigenschaften des Rohbarrens zu gewährleisten.


